轮辐式扭矩传感器 原理、制造与应用全景解析
一、引言
在工业自动化与精密测量领域,扭矩是衡量旋转动力系统性能的核心参数之一。轮辐式扭矩传感器凭借其独特的结构设计与优异的力学特性,成为仪器仪表制造、机械加工制造及各类机械设备中不可或缺的测量元件。本文将从工作原理、结构特点、制造工艺及典型应用场景出发,系统解析轮辐式扭矩传感器的技术全貌。
二、轮辐式扭矩传感器的工作原理
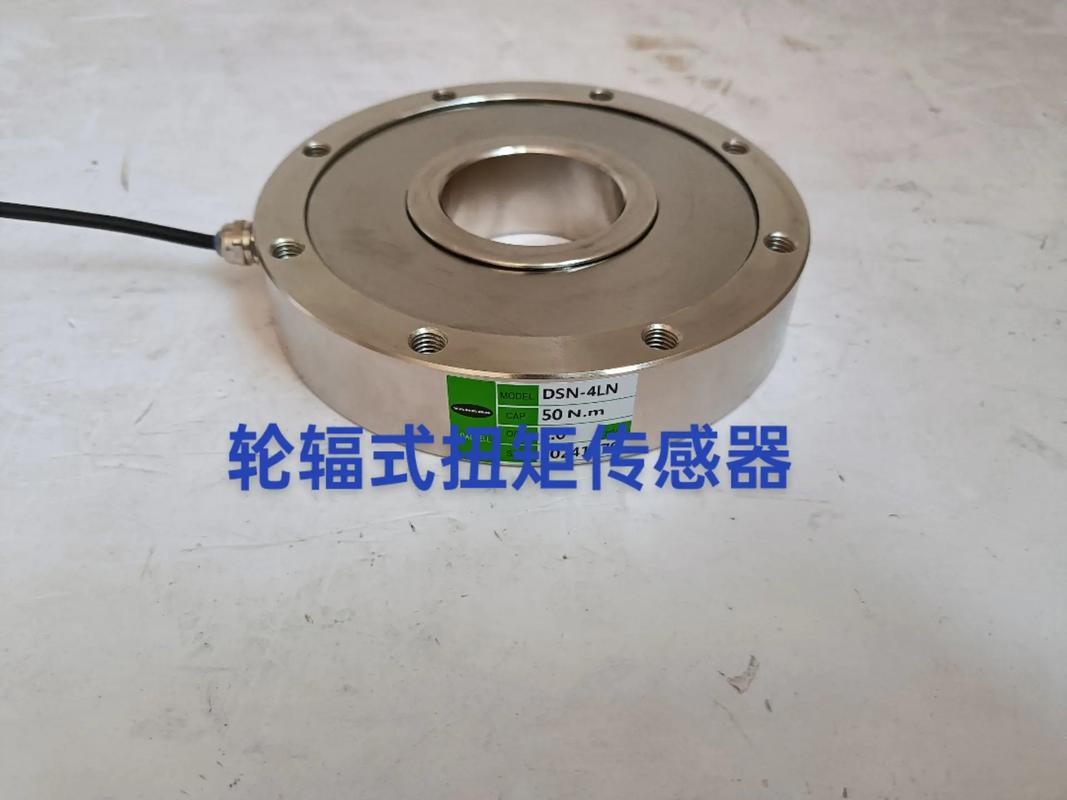
轮辐式扭矩传感器属于应变式传感器的一种,其核心弹性体采用轮辐式结构——由内轮毂、外轮缘及若干均布于两者之间的辐条构成,形似车轮辐条。当扭矩作用于传感器的输入轴与输出轴之间时,辐条发生剪切或弯曲变形,粘贴于辐条表面的应变片随之产生电阻变化,通过惠斯通电桥将微应变转换为比例电信号,最终实现对扭矩的精确测量。
该类传感器的关键优势在于:辐条设计将扭矩载荷转化为对称的拉压或剪切应变,有效抵消轴向力、弯矩等非目标载荷的干扰,从而在复杂工况下保持良好的测量线性度与重复性。
三、结构特点与技术优势
轮辐式扭矩传感器的结构优势主要体现在以下几个方面:
- 低串扰与高精度:轮辐弹性体的对称布局使扭矩与弯矩、轴向力解耦能力强,交叉干扰小,典型精度可达0.1%~0.5% F.S.。
- 高扭转刚度:辐条式结构在保证灵敏度的同时提供较高的扭转刚度,适合动态扭矩测量场景。
- 结构紧凑、便于集成:外缘与内毂的轮式布局便于与法兰、联轴器等机械接口集成,广泛适配各类旋转机械。
- 过载保护能力:合理的辐条尺寸与限位设计可提升传感器的抗过载能力。
四、仪器仪表与机械加工制造要点
4.1 弹性体材料与加工
轮辐式弹性体通常选用高强度合金钢(如40CrNiMo、17-4PH)或铝合金,需综合考虑弹性模量、疲劳强度与耐腐蚀性。弹性体的机械加工精度直接决定传感器性能。辐条厚度、过渡圆角、槽宽等关键尺寸公差通常要求控制在±0.01 mm以内,加工过程需通过数控铣削、线切割与精磨等工序保证尺寸一致性与表面质量,避免残余应力影响应变分布的均匀性。
4.2 应变片贴片工艺
应变片粘贴是传感器制造的核心工艺之一。需对弹性体贴片区域进行打磨、清洗和表面处理,采用专用胶粘剂并在恒温恒压条件下固化。多片应变片按全桥方式组桥,确保温度补偿与灵敏度一致性。贴片后进行绝缘电阻测试与桥路平衡调试。
4.3 温度补偿与信号调理
轮辐式传感器的温度漂移主要来源于弹性体与应变片的热膨胀差异。制造中通过选择温度自补偿应变片、串联补偿电阻及软件标定实现温度补偿。信号调理电路通常集成零点调节、增益放大与滤波功能,输出标准化的mV/V或4-20mA、0-5V信号。
4.4 标定与检验
在标准扭矩试验台上对传感器进行多点加载标定,获取灵敏度、线性度、滞后及重复性指标;随后进行温度试验与过载试验,确保产品满足计量要求。
五、典型应用场景
轮辐式扭矩传感器因其结构紧凑与精度可靠,被广泛用于下列领域:
- 电机与减速机测试:测量输出扭矩与效率,用于出厂检验与性能评价。
- 机械加工装备:如数控机床主轴扭矩监测、攻丝与钻孔过程力控,助力工艺优化与刀具磨损预警。
- 汽车与工程机械:传动轴扭矩、转向系统扭矩及发动机台架测试。
- 工业自动化装配线:螺栓拧紧扭矩监控与质量追溯。
- 风力发电与船舶动力:大型轴系扭矩在线监测与健康管理。
六、
轮辐式扭矩传感器将精密的弹性结构设计与应变测量技术有机融合,是仪器仪表制造与机械加工制造领域的关键基础元件。随着工业装备向高精度、高可靠与智能化方向发展,围绕弹性体加工工艺优化、温度补偿算法改进和数据集成能力提升的持续创新,将进一步拓展轮辐式扭矩传感器在机械设备状态监测与智能控制中的应用广度与深度。行业制造企业应强化材料—工艺—标定全流程质量管理,并为用户提供结构集成与信号诊断的整体解决方案,以支持更严苛的测量需求。
如若转载,请注明出处:http://www.qdltgl.com/product/31.html
更新时间:2026-11-01 16:02:14